扭力與扭斷試驗
概述
太小的螺絲(一般 M3 以下或長度不夠做拉力試驗的)無法上萬能拉力機,ISO 898-1 改要求做扭轉試驗:一支螺絲一端固定、另一端施加扭轉角,記錄扭斷扭矩與破斷位置。它同時是螺絲出廠時驗證滾牙與熱處理是否到位的快速手段。
適用標準
- ISO 898-1 附錄:規定螺絲做扭轉試驗的條件與最低扭斷扭矩。
- ISO 16047:扭力-夾緊力測試台,用來量產線即時監控摩擦係數。
- ASTM F606:美系螺栓機械性質試驗方法,含扭轉項。
試驗步驟
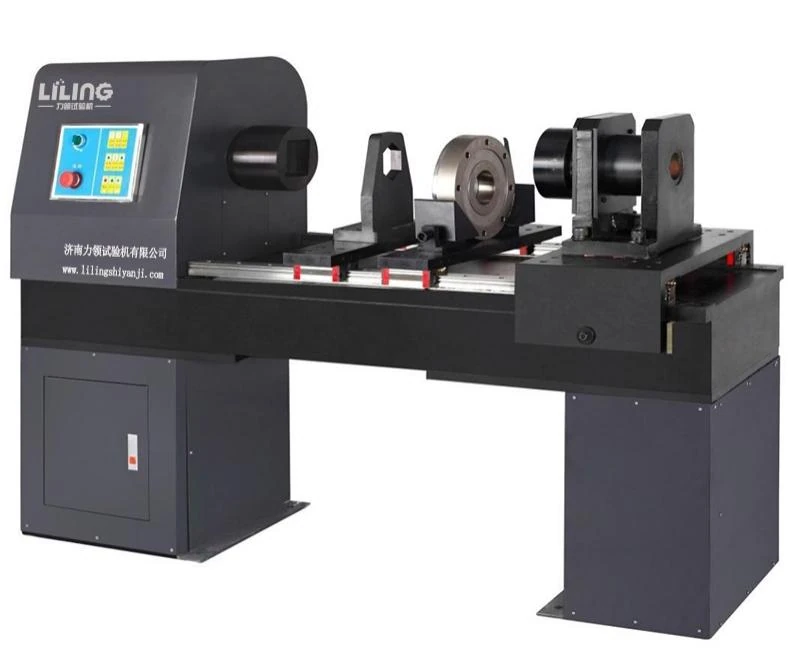
- 螺絲一端以專用夾頭夾緊,另一端置入測力轉軸。
- 以定速旋轉(約每分鐘數轉)持續施扭轉,連續記錄扭矩曲線。
- 記錄最大扭斷扭矩 Tb,觀察斷斷位置:應斷在螺紋段或桿身,而非頭下圓角。
- 需要時同步計算扭轉角度,評估塑性。
數值參考
以下為 8.8 級、乾式無潤滑、K=0.20、90% 降伏點利用之工程參考值,非 ISO 898-1 強制值:
| 規格 | 公稱應力截面積 As (mm²) | 參考鎖緊扭矩 (N·m) |
|---|---|---|
| M6 | 20.1 | 9–11 |
| M8 | 39.7 | 22–32 |
| M10 | 58.0 | 39–52 |
| M12 | 84.3 | 70–85 |
潤滑後(K 降到 0.15)同樣預緊力所需扭矩可降約 25%,這就是鎖緊工藝裡「摩擦係數一致比大力更重要」的原因。
常見問題
- 在頭下圓角斷裂:頭部成形有摺疊或模損,屬不良批。
- 扭斷扭矩明顯偏低:熱處理硬度不足或材料換料未更新批號。
- 斷口呈扁平剪切面:氫脆或過回火脆性,需追加金相。